Guminiai voleliai yra labai svarbūs komponentai įvairiose pramonės šakose – nuo popieriaus gamybos ir spausdinimo iki tekstilės ir plieno apdirbimo. Jų eksploatacinės savybės – paviršiaus kietumas, matmenų tikslumas ir atsparumas cheminiam poveikiui – visiškai priklauso nuo kruopščiai kontroliuojamo gamybos proceso. Aukštos kokybės guminio volelio gamyba apima pliko metalinio šerdies ir neapdoroto gumos mišinio pavertimą tiksliai pagaminta elastomerine danga. Šiame straipsnyje aprašomas žingsnis po žingsnio gamybos procesas, kiekviename etape naudojama įranga ir atliekami kokybės patikrinimai.
1. Šerdies paruošimas (metalinio veleno apdirbimas)
Kiekvienas guminis volelis gaminamas su metaline šerdimi, paprastai pagaminta iš plieno, nerūdijančio plieno arba aliuminio. Šerdis turi užtikrinti konstrukcijos tvirtumą ir patikimą sukibimą su guma.
Procesas:
· Metalinis velenas nuvalomas nuo rūdžių, alyvos ir senos gumos (jei atnaujinamas).
· Sujungiamas paviršius pašiurkštinamas smėliasrove arba šratavimo būdu, kad būtų sukurtas mechaninis raktas.
· Ant paruošto paviršiaus užtepamas gruntas ir specialūs klijai (pvz., chemosil sistema), siekiant paskatinti cheminį sukibimą tarp metalo ir gumos.
Naudota įranga:
· Tekinimo arba šlifavimo staklės – velenui ištiesinti ir reikiamam skersmeniui pasiekti.
· Smėliapūtės spinta – paviršiaus pašiurkštinimui (naudojant aliuminio oksidą arba plieno grūdelius).
· Purškimo pistoletas arba panardinimo stotelė – gruntui ir klijų sluoksniams užtepti.
2. Gumos mišinio maišymas
Guminis dangtelis nėra pagamintas iš vienos medžiagos, o iš specialios sudėties. Priklausomai nuo paskirties, pagrindiniai polimerai yra natūralus kaučiukas (NR), nitrilo kaučiukas (NBR), EPDM, neoprenas arba poliuretanas. Pridedami užpildai (juodoji anglis, silicio dioksidas), plastifikatoriai, vulkanizavimo medžiagos (sieros arba peroksidų) ir antioksidantai.
Procesas:
· Žali polimerai yra kramtomi, kad suskaidytų molekulines grandines.
· Užpildai ir priedai maišomi kontroliuojama seka, kad būtų pasiektas vienodas pasiskirstymas.
Naudota įranga:
· Dviejų volų malūnas – skirtas mažoms partijoms susmulkinti ir sumaišyti; du priešingomis kryptimis besisukantys volai kerpa ir maišo ingredientus.
· Vidinis maišytuvas (Banbury maišytuvas) – didelio masto, didelio šlyties maišymui su temperatūros kontrole.
· Aušinimo konvejeris – mišinio aušinimui prieš sandėliavimą arba kalandravimą.
3. Gumos užtepimas ant šerdies
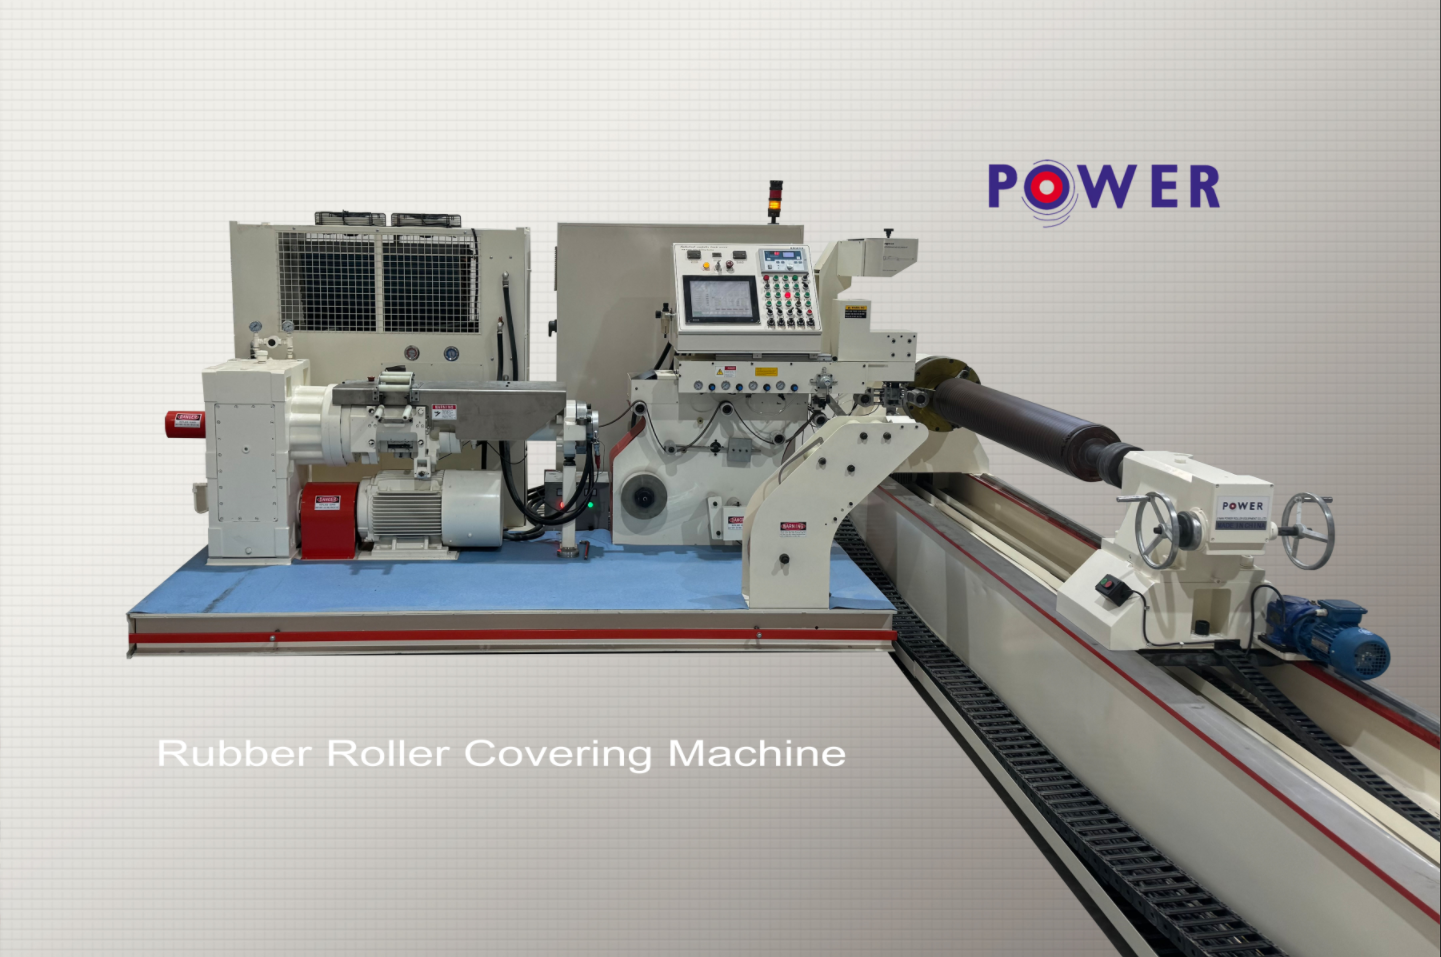
Yra trys įprasti neapdorotos gumos užtepimo ant paruošto metalinio šerdies metodai: ekstruzinis liejimas, kompresinis liejimas ir kalandravimo/vyniojimo metodas. Plačiausiai naudojamas tiksliųjų volelių metodas yra juostelių vyniojimo (arba kalandravimo).
Juostelės vyniojimo procesas:
· Šiltas, suminkštintas gumos mišinys tiekiamas į kalandrą arba ritininės galvutės ekstruderį, kad būtų gauta ištisinė, vienodo storio juostelė.
· Juosta spirališkai vyniojama ant besisukančio šerdies, kontroliuojant įtampą ir slėgį, užtikrinant, kad tarp sluoksnių neliktų oro.
Alternatyva – kompresinis liejimas (mažoms arba sudėtingoms formoms):
· Šerdis įdedama į padalintą liejimo formą, o aplink ją įpurškiama arba presuojama nesukietėjusi guma.
Naudota įranga:
· Kalandras – trijų arba keturių valcų mašina, gaminanti lygius gumos lakštus/juosteles.
· Juostelės vyniojimo mašina – tekinimo staklių tipo įtaisas su vežimėliu, kuris veda guminę juostelę ant šerdies, jai sukant.
· Hidraulinis liejimo presas (suspaudimo liejimui) – galintis pasiekti 100–300 tonų prispaudimo jėgą.
4. Vulkanizavimas (kietėjimas)
Vulkanizavimas yra cheminis procesas, kurio metu gumos molekulės sujungiamos, minkštą, lipnų junginį paverčiant tvirtu, atspariu elastomeru. Šiluma ir slėgis veikiami tam tikrą laiką ir tam tikrą temperatūrą.
Procesas:
· Suvyniota guma padengta šerdis sandariai apvyniojama susitraukiančia juosta (pvz., nailonu arba polipropilenu), kad kietėjimo metu būtų galima sukelti radialinį slėgį.
· Mazgas dedamas į autoklavą arba vulkanizatorių ir 2–6 valandas kaitinamas iki paprastai 140–160 °C.
· Poliuretano voleliams vietoj sieros vulkanizacijos naudojamas liejimas ir kietinimas orkaitėje.
Naudota įranga:
· (vulkanizatorius) – slėginis indas, galintis cirkuliuoti 5–10 barų garą arba karštą orą; daugelis jų yra horizontalūs su bėgiais ilgiems voleliams krauti.
· Elektrinė krosnelė – mažesniems arba poliuretano voleliams, kur slėgis sukuriamas išoriniu apvyniojimu.
· Temperatūros registratorius – skirtas kietėjimo ciklui registruoti ir vienodumui užtikrinti.
5. Šlifavimas ir paviršiaus apdaila
Sukietėjus guminis dangtelis yra šiurkštus, gali turėti lipnios juostos žymių ir nėra koncentrinis. Tikslus šlifavimas suteikia voleliui galutinį skersmenį, paviršiaus apdailą ir riedėjimo toleranciją (paprastai ≤0,05 mm TIR).
Procesas:
· Sukietėjęs volelis montuojamas tarp centrų ant šlifavimo tekinimo staklių.
· Besisukantis abrazyvinis ratas (aliuminio oksidas arba silicio karbidas) juda per volelį, jam besisukant, ir pašalina medžiagą iki reikiamo skersmens.
· Grioveliniams voleliams (pvz., presavimo voleliams popieriaus gamybos mašinose) specialios griovelių tekinimo staklės arba CNC frezavimo staklės po šlifavimo išpjauna spiralinius arba apskritiminius griovelius.
· Galutinis poliravimas smulkiagrūdžiais abrazyviniais diržais leidžia pasiekti reikiamą paviršiaus šiurkštumą (pvz., 0,4–0,8 µm Ra).
Naudota įranga:
· Guminio volelio šlifavimo staklės (išorinis cilindrinis šlifuoklis) – turi skersinę šlifavimo galvutę ir kintamą veleno greitį. Dažnai turi dulkių ištraukimo sistemą gumos dulkėms pašalinti.
· Griovelių tekinimo staklės / CNC griovelių gręžimo staklės – su deimantiniais arba kietlydiniais pjovimo įrankiais presavimo volelių grioveliams.
· Kietumo matuoklis (Shore A/D durometras) – montuojamas ant stovo, skirtas paviršiaus kietumui matuoti keliuose taškuose.
· Balansavimo staklės – dinaminis balansyras, skirtas bet kokiam sukimosi disbalansui ištaisyti.
6. Galutinė apžiūra ir pakavimas
Prieš išsiunčiant kiekvieną volelį, jis turi būti patikrintas pagal kliento specifikacijas.
Tikrinimo parametrai:
· Vizualinė patikra, ar nėra pūslių, skylučių ar svetimkūnių.
· Matmenų matavimas (skersmuo, ilgis, TIR) naudojant lazerinius mikrometrus arba indikatorius.
· Kietumo profilis visoje plokštumoje.
· Presavimo voleliams – griovelių gylis ir tarpų tikslumas.
Naudota įranga:
· Koordinatinės matavimo mašinos (KMM) arba skaitmeniniai slankmačiai.
· Paviršiaus šiurkštumo matuoklis.
· Ritininio sukimosi bandymo stendas su indikatoriais.
· Pakavimo stotis – burbulinė plėvelė, mediniai lopai ir drėgmės nepraleidžiantys maišeliai, skirti apsaugoti gatavą volelį sandėliavimo ar transportavimo metu.
Išvada
Guminio volelio gamyba yra daugiapakopis procesas, reikalaujantis tikslumo kiekviename žingsnyje. Nuo šerdies paruošimo ir mišinio maišymo iki juostelių vyniojimo, vulkanizavimo ir galutinio šlifavimo, kiekviename etape naudojama specializuota įranga – smėliasrovės, kalandrai, autoklavai ir cilindriniai šlifuokliai – siekiant reikiamų mechaninių savybių ir matmenų tikslumo. Gerai pagamintas guminis volelis užtikrins pastovų spaudimą įspaudimo metu, atsparumą cheminėms medžiagoms ir ilgą tarnavimo laiką. Ir atvirkščiai, bet koks kietėjimo temperatūros ar šlifavimo tolerancijos nukrypimas gali sukelti priešlaikinį gedimą. Šio proceso supratimas padeda inžinieriams ir techninės priežiūros komandoms suprasti šių, atrodytų, paprastų komponentų sudėtingumą ir pabrėžia tinkamos gamybos kokybės nurodymo svarbą sudėtingoms reikmėms.
Įrašo laikas: 2026 m. balandžio 29 d.